綦江工厂:铸造、装配、试验三条线
綦江工厂的铸造车间每个月出 320 吨缸体铸件,装配线单班 5 台 16 缸机,试验台架 3 个。三个车间的节拍不一致,铸造快于装配,装配快于试验,瓶颈在试验台架。
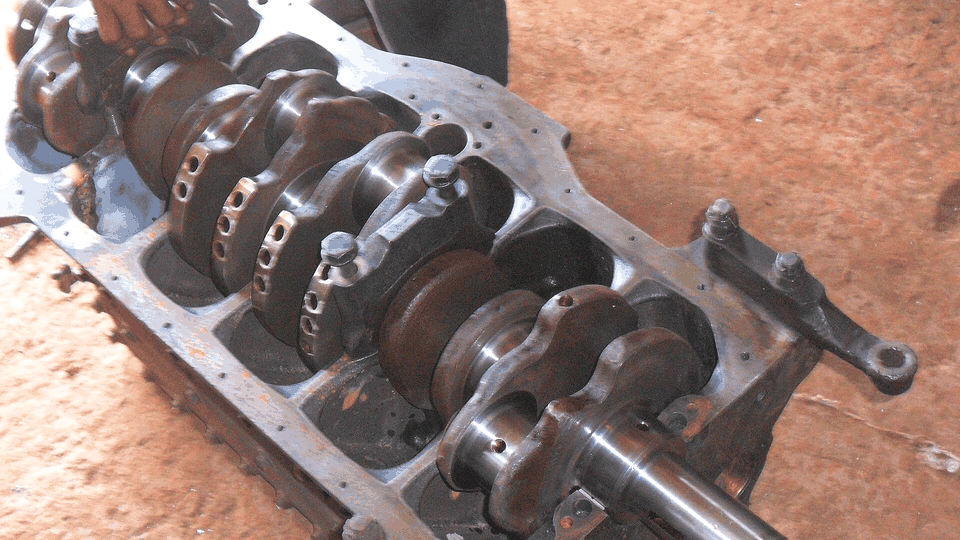
铸造车间用两台 8 吨中频炉,蠕墨铸铁的球化处理在炉前完成,每炉取光谱样与金相样各一件。缸体炉号打在非加工面,返修时能查到熔炼批次、球化率与浇注温度。2025 年缸体废品率 2.8%,主要缺陷是薄厚交界处的缩松。
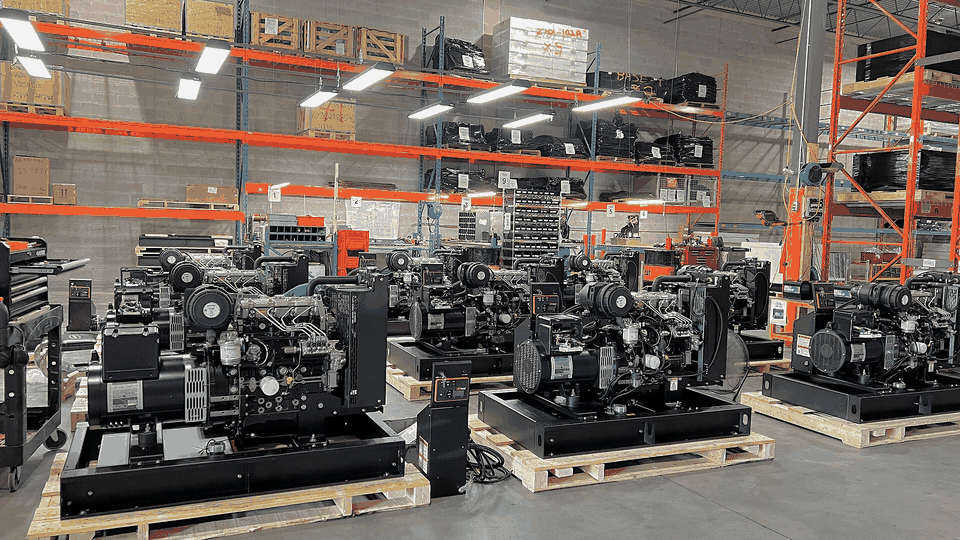
装配线按 5 个工位布置,曲轴吊装、活塞连杆、缸盖、附件、试机准备。2026 年 7 月的节拍改造把曲轴吊装与缸盖装配拆开,增加一个缓存工位,单台装配从 118 分钟降到 96 分钟。缸盖螺栓改用 4 轴同步拧紧机,扭矩偏差从 ±8% 降到 ±3%。
试验台架 3 个,单台满负荷试验占 4 小时。按单班 5 台计算,台架利用率 94%,这是目前产线的瓶颈。第 4 个台架的地基已经施工,预计 2027 年 3 月投用,投用后单班产能可到 6 台。
质量部门不挂在生产下面,直接向总经理汇报。每台机的台架记录、缸体炉号、曲轴探伤报告三份文件在出厂前合并归档,档案号与铭牌号一致。用户报修时,凭铭牌号可在 10 分钟内调出全部原始记录。
工厂没有把产能写进宣传口径,因为功率段跨度大,490 kW 的 6 缸机与 3600 kW 的 20 缸机不在同一条线上。按 2026 年的排产,16 缸与 12 缸占 68%,6 缸占 24%,其余是燃气与配件。
四个可以核对的数字
320 吨每月缸体铸件产量
5 台单班 16 缸机装配
3 个满负荷试验台架
2.8%2025 年缸体废品率
产能、废品率与节拍的数据按季度更新,装配线节拍改造的记录与缸套耐磨试验的数据分别在新闻页留档。